Artykuł sponsorowany
Dlaczego zakres obróbki decyduje, czy element z litego drewna sprawdzi się w domu i w stolarni
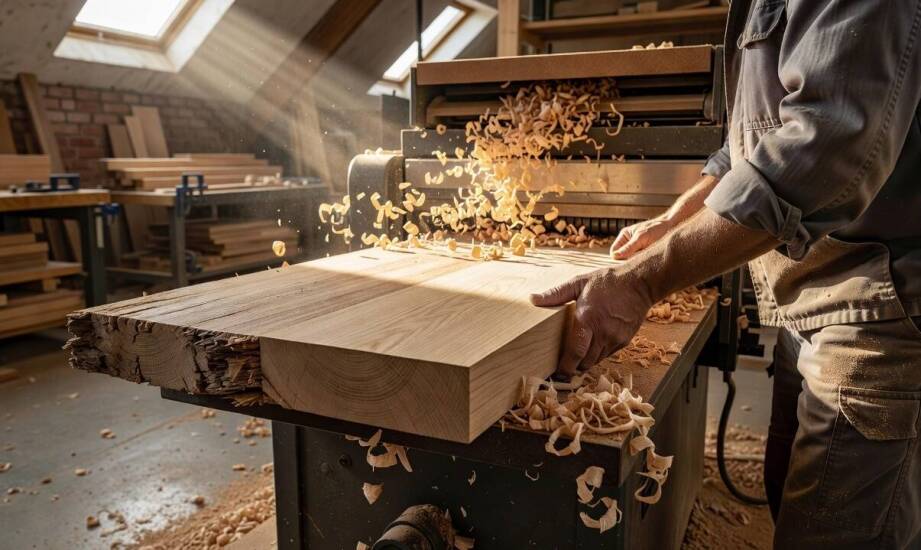
Osoba urządzająca wnętrze spotyka w ofercie opis informujący o konkretnym stopniu przetworzenia deski dębowej i od razu oczekuje elementu nadającego się do natychmiastowego montażu na podłodze lub jako blat stołu. Z kolei stolarz prowadzący produkcję mebli na zamówienie widzi w tym samym materiale wyłącznie półprodukt, który wymaga jeszcze kalibracji, frezowania i wykończenia. Zrozumienie różnic w obróbce drewna pozwala uniknąć błędów przy zamawianiu surowca i gwarantuje, że materiał spełni specyficzne wymagania techniczne danego projektu stolarskiego czy wykończeniowego.
Przeczytaj również: Profesjonalny montaż ogrodzeń: gwarancja trwałości i estetyki
Etapy przekształcania surowego drewna w precyzyjne elementy
Proces powstawania trwałych mebli i schodów zaczyna się od prawidłowego przetarcia kłody. Pierwszy poziom obróbki obejmuje cięcie, w wyniku którego powstaje surowa tarcica bukowa lub dębowa, charakteryzująca się szorstką powierzchnią i nieregularnymi wymiarami. Materiał w tym stanie bezwzględnie wymaga kilkumiesięcznego suszenia, aby osiągnąć poziom wilgotności gwarantujący pełną stabilność w ogrzewanych pomieszczeniach mieszkalnych. Proces ten skutecznie zapobiega późniejszym odkształceniom, pękaniu i wypaczaniu się gotowych wyrobów stolarskich.
Przeczytaj również: Jakie trendy dominują w projektowaniu nowoczesnych dachów drewnianych?
Kolejna faza opiera się na pracy zaawansowanych maszyn. Dzięki wykorzystaniu wyrówniarki i grubościówki powierzchnie struganych desek zyskują gładkość, a rysunek słojów staje się dokładnie widoczny. Elementy zachowują jednak w tej fazie pewne tolerancje wymiarowe, co umożliwia ich bezproblemowe dopasowanie w trakcie łączenia skomplikowanych konstrukcji. Taki format trafia najczęściej do zakładów budujących meble tapicerowane czy skrzyniowe. Przedsiębiorstwa obrabiające ogromne wolumeny surowca potrafią utrzymać odpowiednie parametry na tym etapie. Dysponujący własnymi suszarniami i zautomatyzowanymi liniami obróbczymi Zakład Grabo Waldemar Irzyk kontroluje cały proces strugania przy przerobie przekraczającym dziesięć tysięcy metrów sześciennych drewna rocznie, zachowując wysoką powtarzalność partii.
Przeczytaj również: Ozonowanie a inne metody dezynfekcji: porównanie skuteczności
Ostatni poziom to ostateczne docięcie surowca i kalibracja pod konkretne założenia projektowe. Płyty klejone, parapety wewnętrzne czy stopnie schodowe zyskują docelowe proporcje i wyprofilowane krawędzie. Zaawansowana obróbka eliminuje konieczność modyfikowania materiału na miejscu docelowego montażu, co przekłada się na znaczne przyspieszenie prowadzonych prac wykończeniowych.
Odmienne oczekiwania inwestorów prywatnych i zakładów
Dla odbiorcy urządzającego własny dom kluczowa pozostaje absolutna zgodność zamówionych elementów z projektem oraz brak konieczności prowadzenia dodatkowych prac warsztatowych. Jeśli materiał trafia na plac budowy jako przygotowany do instalacji, inwestor zakłada możliwość natychmiastowego mocowania stopni na konstrukcji betonowej lub układania litych paneli na posadzce. Gotowy wyrób nie może wymagać dodatkowego szlifowania, równania krawędzi ani uzupełniania ubytków, ponieważ osoba prywatna zazwyczaj nie dysponuje specjalistycznymi obrabiarkami.
Zakłady produkujące seryjne wyposażenie wnętrz wykazują zupełnie inne podejście do zamawianego surowca. Fabryki poszukują powtarzalnych partii klejonki dębowej, bukowej, jaworowej czy wykonanej z orzecha amerykańskiego, które stanowią niezawodną bazę do własnej produkcji. Twórca łóżek z litego drewna lub masywnych komód traktuje dostarczone płyty wyłącznie jako materiał startowy do frezowania otworów montażowych, fazowania krawędzi i nakładania powłok zabezpieczających. Pozostawienie technicznego marginesu wymiarowego daje rzemieślnikowi przestrzeń do realizowania autorskich koncepcji łączenia detali.
Brak precyzji w określaniu gotowości drewna to najczęstsze źródło rozminięcia oczekiwań między tartakiem a końcowym odbiorcą. Nierzadko kupujący traktuje przestruganą deskę jako wyrób ostateczny, podczas gdy dostawca wypuścił z maszyny jedynie techniczny półprodukt. Rozbieżności te uwidaczniają się najszybciej przy montażu schodów na wymiar, gdzie dokładność spasowania elementów warunkuje trwałość i bezpieczeństwo codziennego użytkowania.
Opis specyfikacji technicznej materiału z litego drewna zawsze wymaga zestawienia z rzeczywistym zapleczem sprzętowym oraz charakterem prowadzonych prac. Rozpoznanie różnicy pomiędzy tarcicą po wstępnym struganiu a precyzyjnie skalibrowaną płytą meblową chroni przed nabyciem surowca, którego nie da się połączyć bez ciężkich maszyn. Właściwa weryfikacja etapu produkcyjnego daje pewność, że wybrany element drewniany bezproblemowo spełni swoją funkcję w salonie domowym lub na linii montażowej w fabryce mebli.
Kategorie artykułów
Polecane artykuły

Korzyści z wykorzystania publisher szablonów w analizie ryzyka finansowego

Sesja noworodkowa w plenerze – jak uchwycić piękno i delikatność maluszka?

Efektywne metody przechowywania palet przeznaczonych na opał
